

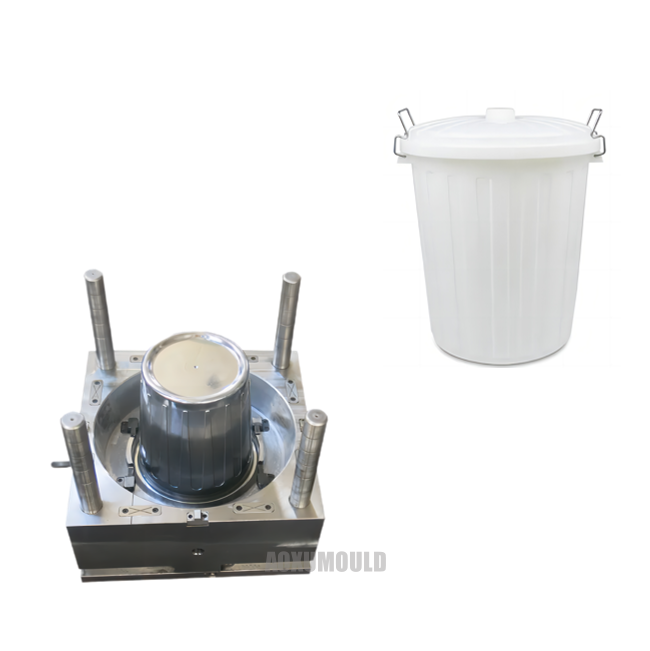
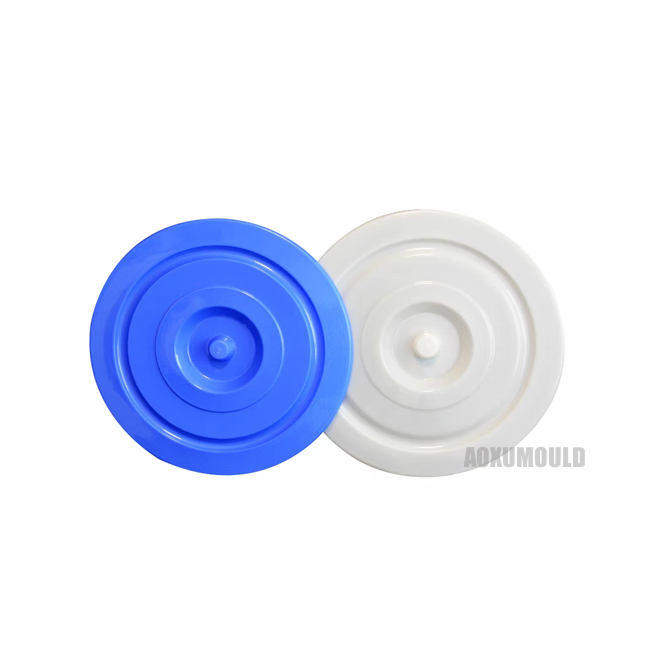
Pelējuma specifikācijas
|
Pelējuma nosaukums |
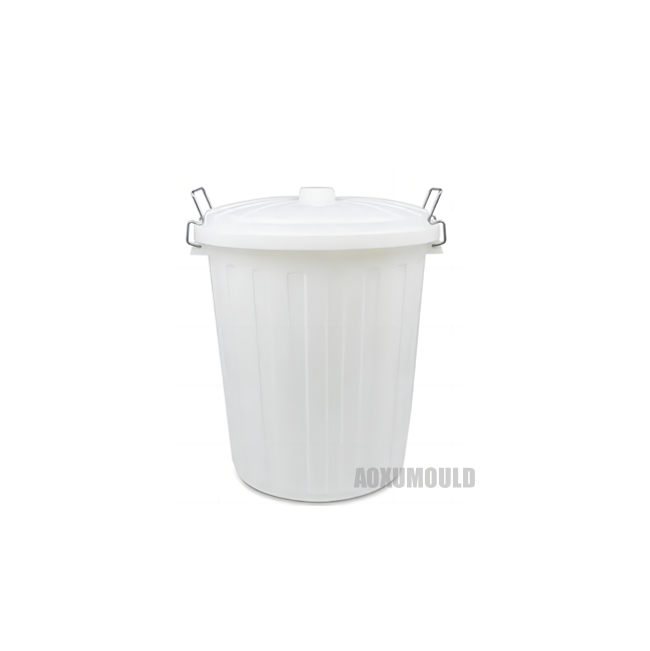
Plastmasas uzglabāšanas kausa veidne |
|
Produktu materiāls |
HDPE, plastmasa |
|
Produkta lielums |
1350x1035x1290mm (ieskaitot riteņus) |
|
Produkta svars |
51 kg |
|
Pelējuma materiāls dobumam &. Kodols |
C45, P20, 718, 2738 |
|
Pelējuma pamatne |
C45 |
|
Injekciju sistēma |
Karsti skrējējs atvērti vārti vai vārsta vārti |
|
Piemērota injekcijas mašīna |
3300T |
|
Pelējuma izmērs |
1750x1550x1550mm |
|
Pelējuma mūža laiks |
vairāk nekā 300, 000 datori |
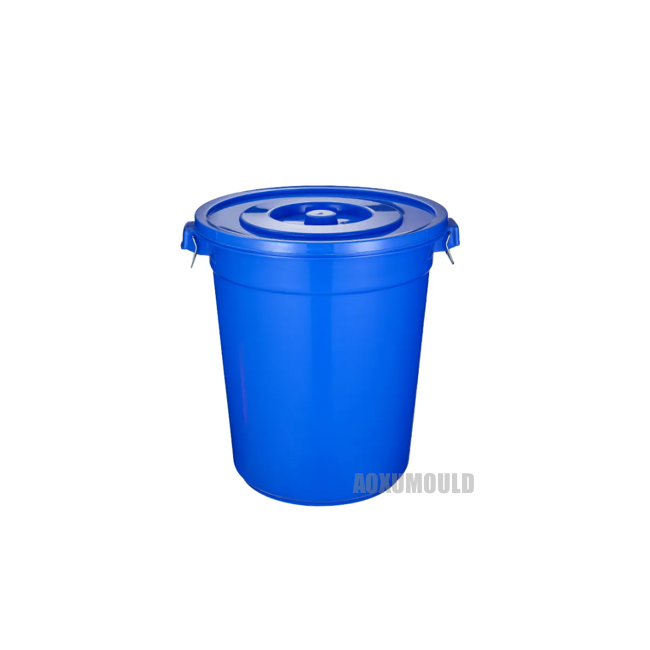
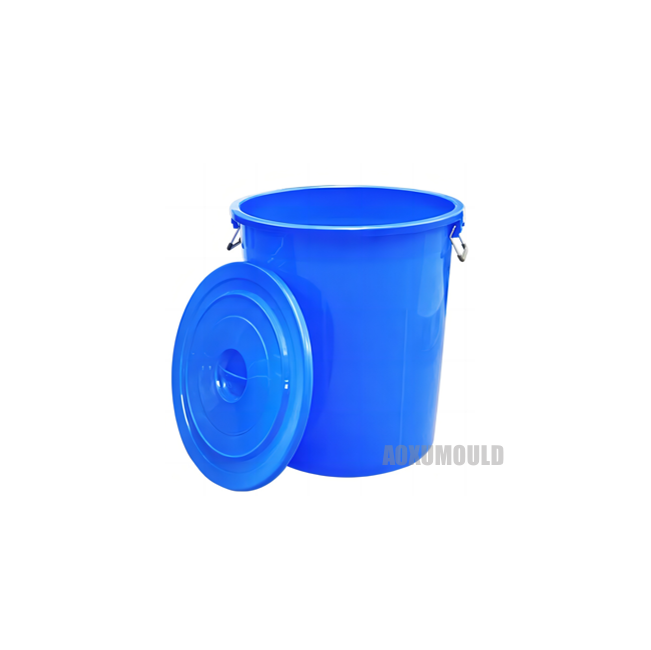
KasApārplānotTviņšADvantijasLarge-SizedPpēdējaisCirkulārsSkņadaBucket?

Lieli plastmasas apļveida uzglabāšanas spaiņi ir ļoti praktisks un ērts sadzīves priekšmets ar daudzām priekšrocībām.Pirmkārt,Liela izmēra dizains var uzglabāt priekšmetus lielākā jomā, nodrošinot vairāk glabāšanas vietu ģimenēm un risinot mājsaimniecības uzglabāšanas problēmu.
Otrkārt,Plastmasas uzglabāšanas spaiņiem ir mitruma un pelējuma izturības īpašības, kas var efektīvi aizsargāt glabātos priekšmetus. Plastmasas materiāls ir arī videi draudzīgs materiāls, netoksisks un nekaitīgs, padarot to pārliecinošāku lietošanu.
Turklāt,Plastmasas uzglabāšanas spaiņi ir viegli, viegli pārvadājami un tīri, un tām nav jāpievērš papildu slogs ģimenēm. Tam ir arī augstas izturības, ilga kalpošanas laika īpašības, un to nav viegli valkāt vai sabojāt.
Beidzot,Liela izmēra plastmasas apļveida glabāšanas spaiņu izskata dizains ir daudzveidīgs un krāsains, ko var labi saskaņot ar mājas dekorēšanas stiliem un mājām pievienot skaistuma sajūtu. Tikmēr apļveida dizainam nav asu stūru, padarot to drošāku un mazāku iespējamu nejaušu ievainojumu.
Produkta dizains &. Pelējums

KasApārplānotTviņšDjafficultiIn Mavārijas veidošanaPpēdējaisUzglabāšanas kausa pelējums?
1. Grūtības MOuLD struktūras dizains
(1) slīpuma un atdalīšanas virsmas dizaina nolaišana
Slīpuma pazemināšana: dziļas dobuma struktūras (ar lielu dziļuma un diametra attiecību) var viegli palielināt pretestību pretestību, tāpēc ir jāizstrādā nolaišanas slīpums saprātīgi. Pārāk mazs slīpums var izraisīt pelējuma traucēšanu, savukārt pārāk liels slīpums var ietekmēt produkta izmēru precizitāti un izskatu.
Atdalīšanas virsmas atlase: Atdalīšanas virsmai jāizvairās no tā, ka tā atrodas dziļā dobuma apakšā, pretējā gadījumā, aizverot veidni, ir viegli radīt burrs vai neatbilstību. Pakāpju vai sānu atdalīšanas virsmu izmantošana ir izplatīta, taču tā var palielināt veidnes sarežģītību.
(2) Injekciju sistēmas dizains
Kausējuma plūsmas vienveidība: Liela izmēra dziļie dobumi var viegli izraisīt garus kausējuma plūsmas ceļus, ātru dzesēšanu priekšpusē, kā rezultātā tiek veikti īsi šāvieni vai nevienmērīgs pildījums. Vārtu pozīcija ir jāoptimizē (piemēram, daudzpunktu vārti vai karstais skrējējs), taču karstā skrējēja sistēmas izmaksas ir augstas, un apkope ir sarežģīta.
Spiediena zudums: garais plūsmas ceļš noved pie kausējuma spiediena samazināšanās, kas prasa palielināt injekcijas spiedienu vai kanālu šķērsgriezuma izmēru (piemēram, mainīgu šķērsgriezuma kanālu) pielāgošanu.
(3) Dobuma deformācijas kompensācija
Saraušanās un deformācijas prognozēšana: Nevienmērīgs sienas biezums vai nevienmērīga dziļa dobuma plastmasas bungu dzesēšana var viegli izraisīt saraušanās deformāciju, un ir nepieciešams izmantot pelējuma plūsmas analīzi (piemēram, pelējuma plūsmu), lai prognozētu deformācijas daudzumu un kompensētu dobuma lielumu pretēji.
2. MēnesīuLD materiāli un apstrādes grūtības
(1) Materiāla izvēle un termiskā apstrāde
Tērauda prasības: ir nepieciešama augsta cietība (HRC 48-52) un augsta nodiluma izturība (piemēram, iepriekš rūdīta tērauda P20, H13), bet liela izmēra pelējuma tēraudam ir pakļauti iekšējiem defektiem (piemēram, porām un ieslēgumiem), un tai nepieciešama stingra pārbaude.
Siltumizstrādes deformācija: Lielām veidnēm siltuma apstrādes laikā ir nosliece uz deformāciju, un stresa samazināšanai ir nepieciešama segmentēta rūdīšana vai vakuuma termiskā apstrāde.
(2) Dziļās dobuma apstrādes tehnoloģija
Tool limitations: Deep cavity machining requires tools with a large aspect ratio, which can lead to vibration and poor surface roughness (Ra>0. 8 μm) nepietiekamas stingrības dēļ. Nepieciešama slāņa apstrāde vai specializētu dziļo caurumu treniņu izmantošana.
Elektrodu zudums: ja dziļa dobuma apakšā ir nepieciešama elektriskā izlādes apstrāde (EDM), elektrodu zudums ir smags un ir jāmaina vairākas reizes, padarot precizitātes kontroli grūtu.
3. Grūtības dzesēšanas sistēmas projektēšanā
(1) Dzesēšanas vienveidība
Nepietiekama dzesēšana dziļā dobuma apakšā: tradicionālās lineārās dzesēšanas caurules nevar efektīvi atdzesēt dziļā dobuma dibenu, kas var viegli izraisīt vietēju pārkaršanu, pagarināt ciklu un izraisīt saraušanās deformāciju.
Risinājums: konformālas dzesēšanas (3D drukāta neregulāra ūdensceļa) vai slāņveida spirālveida ūdensceļa pieņemšana, bet ar augstām apstrādes izmaksām.
(2) Termiskā līdzsvara kontrole
Sienas biezuma starpība: starp dziļo dobuma kausa korpusu un muti ir liela atšķirība biezumā, kam nepieciešama zonas dzesēšana (piemēram, neatkarīga ūdensceļa vadība), pretējā gadījumā tā izraisīs iekšēju stresa koncentrāciju vai deformāciju.
4. Demoulding mehānisms un izplūdes izplūdes dizains
(1) pazemināšanas mehānisms
Augšējā sistēma: dziļo dobuma produktu pazemināšanai ir nepieciešams liels augšējais spēks, bet tradicionālajām augšējām tapām ir tendence caurdurt caur plānām sienām. Nepieciešami vairāki augšējo stieņu komplekti, pneimatiski atbalstītā vai segmentētās izmešanas struktūras.
Sānu kodola vilkšana: ja mucai ir ieliekta struktūra, jāprojektē sarežģīts slīpēts augšdaļa vai hidrauliskā serdeņa vilkšanas mehānisms, kas aizņem lielu vietu un kurai ir tendence nolietot un saplēst.
(2) Izplūdes dizains
Slikta izplūdes gāze: gāze ir viegli iesprostota dziļās kameras apakšā, izraisot degšanu vai burbuļus. Vairāki izplūdes gāzu līmeņi (ar dziļumu 0. 02-0. 04mm) jāuzstāda uz atdalīšanas virsmas, augšējā adatas cauruma vai specializēta izplūdes rieva, bet izplūdes rieva ir pakļauta aizsprostošanai ar kausējumu.
Pelējuma izmēģinājumsPlastmasas uzglabāšanaBucketsMbūtu jānoraida
Pakete un. Piegāde

Pelējuma sastāvdaļas
Pelējuma tērauds

Karstā skrējēja sistēma

Standarta daļas

BUJ
J: Kas ir iesmidzināšanas pelējums?
A: Iesmidzināšanas veidne ir instruments, ko izmanto plastmasas detaļu ražošanai, ieplietot plastmasu pelējuma dobumā.
J: Kādus materiālus izmanto, lai izgatavotu konteineru iesmidzināšanas veidnes?
A: Visizplatītākie materiāli, ko izmanto iesmidzināšanas veidņu izgatavošanai, ir augstas kvalitātes tērauds, piemēram, P20, 718, 2738 utt.
J: Kāds ir atkritumu tvertnes iesmidzināšanas veidnes izgatavošanas process?
A: pelējuma izgatavošanas process ietver dizaina inženieriju, mašīnu programmēšanu, instrumentu izgatavošanu, pelējuma pārbaudi un validāciju.
J: Vai veidnes var pielāgot noteiktām produktu prasībām?
A: Jā, veidnes var pielāgot īpašām produktu prasībām atkarībā no projekta projektēšanas un specifikācijām.
J: Kādi ir daži faktori, kas jāņem vērā, izgatavojot mūsu plastmasas veidnes?
A: Daži faktori, kas jāņem vērā, izgatavojot plastmasas veidnes, ietver produkta dizainu, plastmasas materiālu izvēli, pelējuma materiāla izvēli, iesmidzināšanas veidņu mašīnas ietilpību, dzesēšanas laiku un pelējuma uzturēšanas prasības.
J: Cik ilgs laiks nepieciešams, lai izveidotu vienu pelējuma komplektu?
A: Laiks, kas nepieciešams pelējuma izgatavošanai, var mainīties atkarībā no veidnes sarežģītības un lieluma.
Tomēr parasti tas prasa no 6 līdz 8 nedēļām.
J: Ko var darīt, lai nodrošinātu pelējuma kvalitāti?
A: Lai nodrošinātu pelējuma kvalitāti, pareizu dizainu un inženieriju, augstas kvalitātes materiālus un stingras kvalitātes kontroles procedūras, kas jāizmanto visa pelējuma izgatavošanas procesā.
J: Cik ilgi pelējums var ilgt?
A: pelējuma kalpošanas laiks var mainīties atkarībā no pelējuma kvalitātes, apkopes prakses un darbības apstākļiem. Labi uzturēta veidne var ilgt simtiem tūkstošu ciklu.
J: Kādas ir plastmasas iesmidzināšanas veidņu izgatavošanas priekšrocības?
A: Dažas no plastmasas veidņu izgatavošanas priekšrocībām ir ātrāks ražošanas laiks, zemākas izmaksas par vienību, augstu precizitāti un spēju ražot sarežģītas formas un dizainus.
J: Vai mūsu 1100L atkritumu tvertnes veidni var salabot un uzturēt?
A: Jā, mūsu 1100L atkritumu tvertnes veidni var salabot un uzturēt, lai pagarinātu viņu kalpošanas laiku. Regulāra apkope var novērst sabrukumu un nodrošināt nemainīgu kvalitāti.
Klientu atsauksmes


