

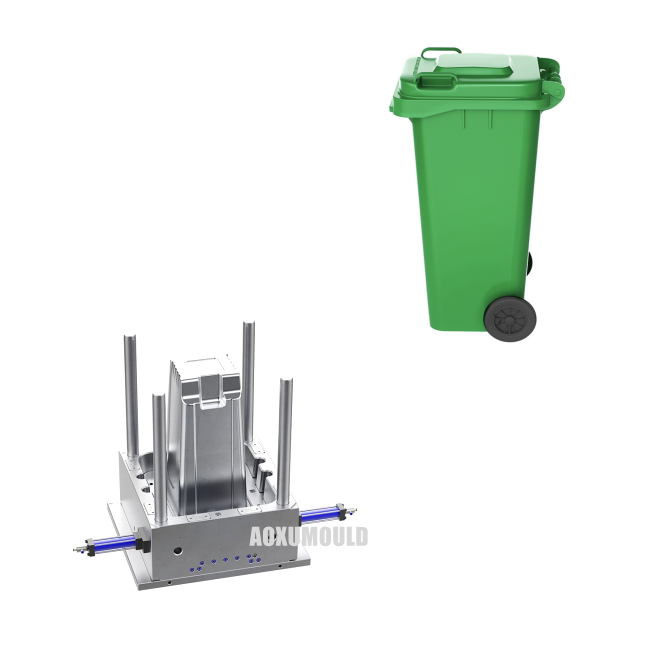
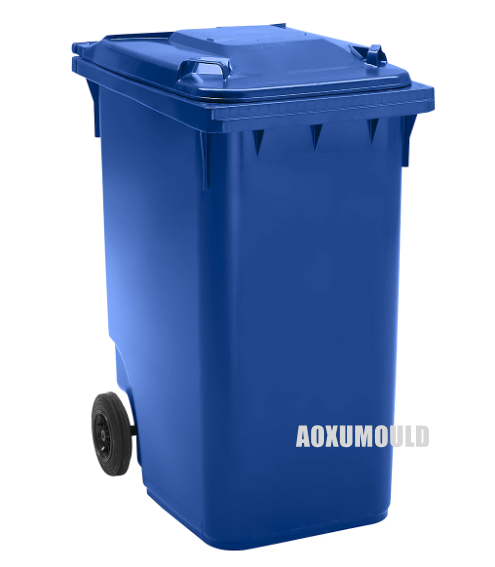
Pelējuma specifikācijas
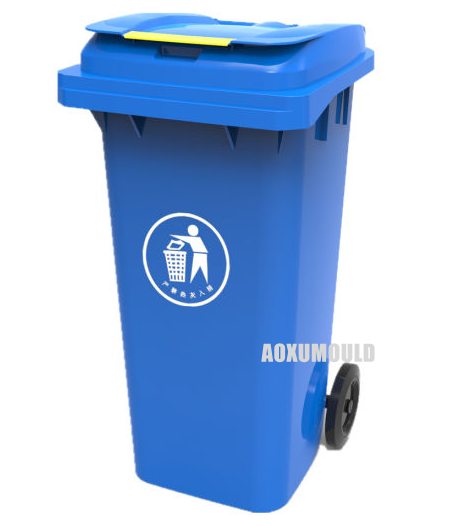
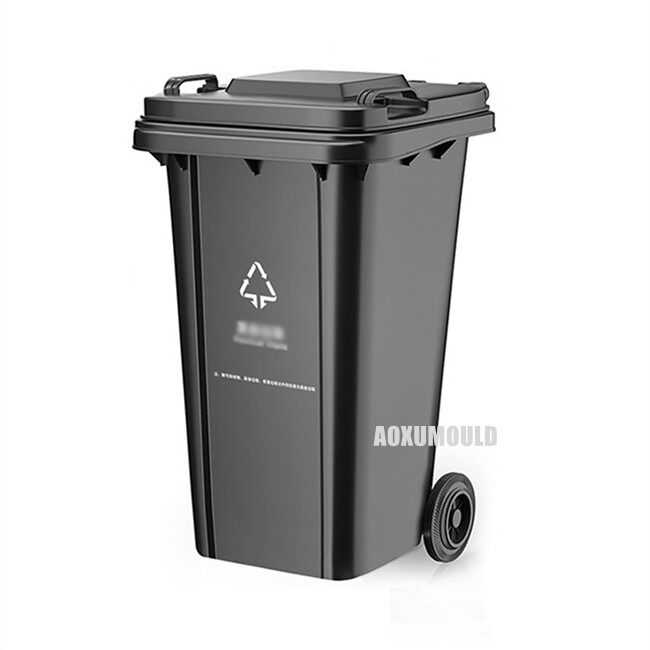
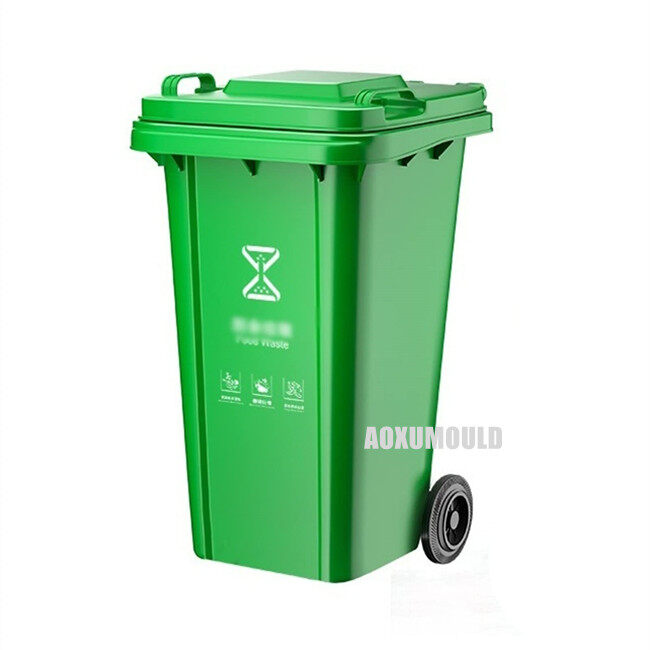
Pelējuma nosaukums: 120L atkritumu konteinera veidne
Produkta izejviela: HDPE/PP
Produkta izmēri: 550x480x880mm
Pelējuma tērauda tips: P20, 718
Pelējuma novērtēšanas izmēri: 985x900x1250mm
Pelējuma svars: 8800 kg
Piemērota iesmidzināšanas formēšanas mašīna: 2400T
Pelējuma sagatavošanās laiks: vairāk nekā 300, 000 kadri
Kā noformēt 120L atkritumu konteinera veidni?
120L atkritumu konteinera veidnes izstrāde ir sarežģīts inženiertehniskais uzdevums, kas prasa zināšanas plastmasas detaļu projektēšanā, pelējuma plūsmas analīzē un apstrādē . Šeit ir strukturēta pieeja:
1. fāze: konteineru dizains un . specifikācija

1. prasības:
Ietilpība: pārbaudīts 120L neto tilpums (iekļaujiet pārpalikumu) .
Izmēri: mērķa kopējais augstums, platums, dziļums, bāzes pēdas .
Funkcijas: vāki (eņģi, flip-top?), Rokturi (šūpoles, integrētas?), Riteņi (fiksēts/ritentiņš?), Pacelšanas punkti, bloķēšanas sakraušana, kanalizācija, zīmola veidošana .
Materiāls: Parasti HDPE (augsta blīvuma polietilēns) trieciena stiprībai, UV izturībai (piedevām), ķīmiskā pretestība un pārstrādājamība .
Wall Thickness: Uniformity is critical. Typically 3-5mm for HDPE bins. Avoid thick sections (>6mm) Izsakšanas zīmju izraisīšana .
Melnraksta leņķi: vismaz 1 grāds -2 grāds vienā pusē uz visām vertikālajām sienām, lai pazeminātu . palielināt teksturētas virsmas .
Ribas: būtiska stingrībai . augstums <3x sienas biezums, pamatnes biezums ~ 50-60% no galvenās sienas biezuma, dāsns iegrime .
RADII: dāsns iekšējais/ārējais rādiuss (min . r 1- r2mm), lai samazinātu stresu, uzlabotu plūsmu un atvieglotu izgriešanu .
Kraušana: precīzas bloķēšanas funkcijas augšējā loka un bāzes padziļinājumā .
CAD modelis: izveidojiet detalizētu 3D modeli (SolidWorks, Creo, NX, Fusion 360), ieskaitot visas funkcijas un melnrakstu .
2. fāze: pelējuma dizaina stratēģija

1. pelējuma tips: viena dobuma veidne liela apjoma korpusa ražošanai .
2. Kavitācija: identisku detaļu skaits vienā ciklā (1 lielām tvertnēm, piemēram, 120L, ir izplatīts, ja vien neizmanto kaudzes veidni) .
3. pelējuma pamatne: atlasiet standartizētu tērauda rāmja atbilstības preses izmēru (skavas spēks, kopas izmērs) .
4. Materiāla plūsma:
Karstā skrējiena sistēma: būtiska lielām daļām, piemēram, tvertnēm ., samazina atkritumus (bez sprūda), uzlabo cikla laiku, ļauj līdzsvarotus daudzpunktu gājienus . Izmantojiet vārsta vārtus precīzai vadībai .}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}.
Vārtu atrašanās vieta: Vairāki vārti (3-4) ap loka/bāzes malu, lai nodrošinātu vienmērīgu plūsmu un samazinātu metināšanas līnijas kritiskajās vietās . Izvairieties no redzamām virsmām .
5. Dzesēšana:
Kritisks cikla laikam! ** Projektējiet konformālus dzesēšanas kanālus pēc iespējas tuvāk dobuma/serdes virsmām (~ 1.5-2 X cauruma diametra attālums) .
Atsevišķas ķēdes serdes un dobumu blokiem .
Izmantojiet deflektorus, burbuļus vai siltuma caurules dziļai kodola dzesēšanai .
Mērķis ir vienmērīgs temperatūras sadalījums .
6. Izdzēšana:
Noņēmēja plāksne: ļoti ieteicams dziļiem zīmējumiem, piemēram, tvertnēm ., vienmērīgi izmet visu daļu no serdes, samazinot atzīmes/kropļojumus .
Ejectora tapas: Papildināšanas noņēmēja plāksne uz pamatnes vai ribām . Izmantojiet lielu diametra tapas .
Gaisa vārsti: Palīdzība izgrūšanai dziļās sekcijās .
7. serdeņi un dobumi:
Tērauda izvēle: iepriekš izlauzti tēraudi, piemēram, P20 (labs apstrādājamības līdzsvars, pulēšana, izmaksas) . liela apjoma/korozijas pretestība: H13 (rūdīts un rūdīts) .
Virsmas apdare: pulēts gludas apdares dobums . Teksturēts serde satveršanas/slēpšanas skrāpējumu (e . g ., edm tekstūra, grites sprādziens) .}}}}}}}}}}}}}}}}}
Apakšējie rezultāti: rokturi, sarežģītām vāka funkcijām nepieciešami slīdņi (hidrauliski vai mehāniski) vai pacēlāji (leņķiskās tapas) . Robsi {. dizains .
8. ventilācija: būtiska! Novietojiet atveres gar metināšanas līnijām, aizpildīšanas laukumiem un ežektora tapām/slīdņiem . Dziļām ribām nepieciešama ventilācija . Mērķis 0.02-0.04 mm dziļums .}}}}}}}}}}}}}}}}}}}}}}}
9. Structural Integrity: Ensure mould plates, pillars, and supports are robust enough to withstand high injection pressures (often >1000 bar) bez novirzes .
CNC apstrādes programmas specifikācijas: 120L atkritumu konteinera veidne
1. pelējuma pārskats:
Produkts: standarta 120L taisnstūra atkritumu konteiners (ar riteņiem vai stacionārs)
Materiāls: augstas blīvuma polietilēna (HDPE) vai polipropilēns (PP)
Pelējuma tips: Divu plākšņu veidne ar serdes/dobuma ieliktņiem . Ietver pacēlāja/slīdņa mehānismus apakšveļu gadījumā, ja piemērojams .
Pelējuma pamatne: atlasīta atbilstošai tonnāžai un šāviena ietilpībai .
Pelējuma tērauds:
Dobuma un serdes ieliktņi: Premium P20 vai H13 (1 . 2344) sacietējis līdz 30-36 HRC kodolam/dobumam; 1 . 2738 ļoti slīpētām vietām. S136 vai Stavax pēc izvēles augstākajai poļu/korozijas rezistencei.
Pacēlāji/slīdņi: H13 (1 . 2344) sacietējis līdz 48-52 HRC.
Pelējuma pamatnes plāksnes: iepriekš rūdīti 1050 (1 . 1730) vai S50C (1.1213).
Virsmas apdare: SPI-A1 (spoguļa laka) uz redzamām atkritumu tvertņu virsmām; SPI-B1/B2 (smalks akmens) uz neredzamām vietām . Kritiskā tekstūra uz virsmām, ja norādīts (e . g ., graudi, stipple) .}}}}}}}}}}}}}}}
2. CNC apstrādes joma & . stratēģija:
Primārās apstrādes operācijas:
Apstrādāts: agresīva materiāla noņemšana, izmantojot Ø 16-25 mm karbīda gala dzirnavas vai indeksējami ievietojamie griezēji . Augsta materiāla noņemšanas ātrums (MRR) Stratēģija .
Pusfinansēšana: starpposma caurlaides ar Ø 10-16 mm lodveida nose & plakanā gala dzirnavām . pakāpieni uz leju ģeometriju, atstāj vienveidīgu krājumu (~ 0.3-0.5 mm), lai apdarītu .}
Apdare:
Core/Cavity Surfaces: High-speed machining with Ø6-10mm ball-nose end mills. Contour parallel &. spiral toolpaths for optimal surface finish. Tight stepover (5-10% of tool dia).
Plakanās zonas/kabatas: Ø 8-12 mm plakanās gala dzirnavas vai buļļu deguna gala dzirnavas .
Asi stūri/detaļas: Ø 2-4 mm gala dzirnavas (bumba/plakana) sarežģītām funkcijām .
Elektrodu apstrāde: CNC grafīta vai vara elektrodu apstrāde, lai iegūtu sarežģītas detaļas un dziļas ribas, kurām nepieciešama EDM .
Kritiskās zonas, kurām nepieciešama precīza apstrāde:
Izslēgtās virsmas: pārošanās virsmas starp kodolu/dobumu, pacēlājiem/slīdņiem un ievieto {. Kritiski zibspuldzes profilaksei ., kas izgatavoti ar stingrām pielaidēm (± 0 . 015 mm) ar smalku apdari.
Atdalīšanas līnija: Kompleksa 3D atdalīšanas virsma ir precīzi apstrādāta, lai nodrošinātu pareizu pelējuma slēgšanu un ventilāciju .
Pacēlāja/slīdņa mehānismi: virzošo sliedu, nodiluma plāksņu un leņķa seju precīza apstrāde vienmērīgai darbībai un ilgmūžībai .
Ventilēšana: mašīnu ventilācijas kanāli/rievas (0.015-0.03 mm dziļa) pa atdalīšanas līnijām un ejektora tapas .
Dzesēšanas kanāli: dziļa urbšana (pistoles urbšana) taisnām ūdenstilpnēm . CNC frēzēšana konformāliem kanāliem netālu no sarežģītām virsmām (ja piemērojama) . ieplūdes/izplūdes pavedieni, kas izgatavoti .}}
Ejector sistēma: Edžektora tapu vadotņu caurumu precīza garlaicīga garlaicība/pagodināšana . Ejektora plāksnes kabatu apstrāde un atgriešanās tapu sēdekļi .
Vārti & . Runner sistēma: Spraue bukses sēdekļa apstrāde, aukstā plēkšņa aka, galvenie skrējēji un vārtu zona (e . g ., malu vārti, zemūdens vārti) .}}
Pelējuma pamatnes funkcijas: Precizācijas tapu/bukses caurumu, skavas slotu, līdera tapu caurumu un gredzena sēdekļa . atrašanās vietas apstrāde .
3. CNC apstrādes iekārta un . pielaides:
Mašīnas: 3- ass & . 5- ass ātrgaitas apstrādes centri . Pistoles urbšanas mašīnas . edm (grimētājs & . stieple) Lai iegūtu sīkāku informāciju pēc mašīnas .}
Koordinātu sistēma: pelējuma centrs vai atsauces stūre, kas izveidota uz visām plāksnēm un ieliktņiem .
Standarta apstrādes pielaides:
Pamata/dobuma forma: ± 0 . 05mm (gala daļas izmēri, kas kontrolēti, izmantojot pelējuma izmēģinājumu un . pielāgošanu).
Kritiski izslēgšanas un derības: ± 0,015 mm
Caurumu pozīcijas: ± 0,025 mm
Caurumu izmēri (vadotnes tapas/bukses): H7/G6 fit
Plakanums / paralēlisms: 0,02 mm / 200 mm
Virsmas raupjums:
Kodols/dobums (SPI A1/B1): ra mazāks vai vienāds ar 0,10 μm (pulēts)
* Apstrādāti izslēgti: ra mazāks vai vienāds ar 0,20 μm
* Vispārējās apstrādātās virsmas: ra mazāka vai vienāda ar 0,80μm
* Ūdenslīnijas urbumi: ra mazāks vai vienāds ar 1,60μm
4. Galvenie programmas apsvērumi:
Melnraksta leņķi: rīku celiņi ņem vērā nepieciešamos melnraksta leņķus (parasti 1-2 grāds) uz visām vertikālajām sienām .
Materiāla saraušanās: pelējuma ģeometrija mērogota, pamatojoties uz sertificētu materiāla saraušanās ātrumu (e . g ., 1.5-2.0% HDPE/pp) .}}}
Rīka celiņa optimizācija: samaziniet gaisa griešanu, optimizējiet griešanas dziļumu/platumu, vienmērīgas pārejas, lai izvairītos no instrumentu zīmēm .
Rīka novirzes kontrole: rūpīga programmēšana, īpaši ilgstošiem rīkiem dziļos dobumos .
Darba turēšana: droša un atkārtojama šķīvju un ieliktņu stiprināšana vairāku iestatījumu laikā .
EDM krājuma piemaksa: daļēji finišēšana atstāj atbilstošu krājumu (parasti 0.1-0.3 mm), lai galīgai EDM nogrimtu kritiskajai detaļai/apakšpunkts .
Pārbaudes pārbaude: zondu izmantošana atsauces datu pārbaudei un kritisko funkciju pārbaude apstrādes laikā .
5. pēcapstrāde:
Manuāla pulēšana/teksturēšana: lai sasniegtu noteiktu SPI apdari uz serdes/dobuma virsmām .
Piemērošana un . montāža: pacēlāju/slīdņu manuāla uzstādīšana, izgrūdēju sistēma un rokasgrāmata .
Galīgā pārbaude: visaptveroša CMM serdes/dobuma ģeometrijas pārbaude pret CAD modeli . Kritisko derību, cauruma pozīciju un virsmas apdares pārbaudi {.


